
Ремень зубчатый l
Вот скажу сразу — многие, услышав ?ремень зубчатый l?, сразу лезут в каталоги и ищут этот самый ?l?. А на деле эта буква часто лишь обозначает профиль, тип зуба, и куда важнее смотреть на материал, натяжение и совместимость с конкретным шкивом. У нас в цеху не раз бывало: привезли ?тот самый? профиль, а он на валу трещит или быстро вытягивается. Потому что не учли, что привод работает в условиях перепадов температур или с боковой нагрузкой. Так что давайте по порядку.
Профиль ?L? — не просто буква в спецификации
Когда речь заходит о зубчатых ремнях, профиль — это основа. Тот самый ?L? — это метрический трапецеидальный профиль с шагом, если мне не изменяет память, 9.525 мм. Но вот в чём загвоздка: даже в рамках одного профиля бывают вариации. Например, у некоторых производителей зуб имеет чуть скруглённую вершину для плавного зацепления, у других — более острую. На глаз не отличишь, а на высоких оборотах разница проявляется в шуме.
Однажды на конвейере по сборке мелких узлов стоял как раз ремень зубчатый l от неизвестного азиатского поставщика. Вроде бы и шаг подходил, и длина. Но через две недели работы пошла вибрация. Разобрались — материал зубчатой части был слишком мягким, зуб под нагрузкой деформировался, и ремень начал ?прыгать? на шкиве. Пришлось срочно искать замену. Тогда-то и начали плотнее работать с теми, кто специализируется именно на приводных системах, вроде ООО Дунгуань Чжэньдэ Машиностроительное оборудование. У них на сайте zdbelt.com как раз видно, что профили — это не просто сортамент, а часть расчётов всей системы.
И ещё момент по профилям: ?L? часто путают с ?T? или ?АТ?. Да, они близки по шагу, но угол зуба разный. Поставишь не тот — контакт будет неполным, износ ускорится в разы. У нас был прецедент на упаковочном автомате — мастер перепутал коробки. Ремень встал, но через 40 часов работы его зубья были практически стёрты. Так что теперь все коробки подписываем не только по артикулу, но и крупно — ?Профиль L?.
Материал: от полиуретана до резиновых композиций
С профилем разобрались. Но если материал не тянет — всё насмарку. Основных варианта, грубо говоря, два: полиуретан и специальная резина. Полиуретановые ремни — гибкие, хорошо работают на малых диаметрах шкивов, устойчивы к маслу и истиранию. Но есть нюанс: при постоянной ударной нагрузке (например, в прерывистых механизмах подачи) в основании зуба могут появляться микротрещины.
Резиновые же зубчатые ремни, которые тоже в ассортименте у ООО Дунгуань Чжэньдэ Машиностроительное оборудование, часто армируются кордом. Они жёстче, лучше держат форму на длинных пролётах без поддержки. Но требуют более точного натяжения — перетянешь, корд теряет эластичность, недотянешь — проскальзывание. На их сайте в разделе продукции это хорошо видно — указаны и материалы корда, и покрытие.
Лично я для приводов точного позиционирования (например, в станках ЧПУ) чаще склоняюсь к полиуретану с армированием стекловолокном. Он меньше растягивается. А вот для транспортёров, где важнее стойкость к абразиву, смотрю в сторону резиновых композиций. Но это уже тонкости, и универсального рецепта нет — нужно смотреть по паспорту оборудования и реальным условиям.
Шкивы: без правильной пары ремень — просто полоска материала
Можно взять самый лучший зубчатый ремень, но если шкив ему не пара — толку не будет. Самая частая ошибка — несовпадение канавки шкива с профилем ремня. Бывает, что шкив изношен, канавка развальцована, и новый ремень садится неплотно. Или наоборот — шкив новый, но с отклонением по углу профиля. При монтаже кажется, что всё нормально, но под нагрузкой начинается локальный перегрев и износ боковины зуба.
Мы как-то заказывали партию шкивов по старым чертежам, а там допуск на угол канавки был указан слишком широким. Изготовитель, естественно, сделал по нижней границе. А ремни были с верхним допуском по ширине зуба. В итоге контакт был точечным. Решение? Теперь при заказе шкивов всегда уточняем, под какой именно стандарт профиля и из какого материала будет ремень. Компании, которые, как zdbelt.com, предлагают и ремни, и шкивы в комплексе, здесь выигрывают — у них параметры уже согласованы.
Ещё один практический совет: всегда смотрите на состояние боковых поверхностей шкива. Задиры или ржавчина там — убийцы любого ремня. Даже если сам зуб цел, шероховатая боковина будет истирать корд. Перед установкой нового ремня шкив лучше прочистить и, если нужно, отполировать мелкой наждачкой. Мелочь, а продлевает жизнь привода на месяцы.
Монтаж и натяжение: где чаще всего ошибаются
Тут история на целый день. Казалось бы, что сложного — надеть ремень и подтянуть. Но 80% преждевременных отказов — отсюда. Первое: запрещено использовать отвёртки или монтажные лопатки для натяжки. Зуб можно повредить ещё до начала работы. Второе: натяжение. Есть, конечно, формулы, но в полевых условиях часто действуем по опыту. Для того же профиля L на среднем приводе я обычно натягиваю так, чтобы между шкивами ремень можно было провернуть пальцем на 90 градусов с ощутимым, но не чрезмерным усилием.
Недавний случай на фасовочной линии: после замены ремня появился странный свист на высоких оборотах. Механик сказал — ?недотянул?, и перетянул. Свист пропал, но через неделю посыпались подшипники на ведущем валу. Оказалось, излишнее натяжение создало радиальную нагрузку выше допустимой. Вернулись к первоначальному натяжению, свист устранили балансировкой шкива. Вывод: сначала ищи причину шума, а не крути натяжитель.
И про температурную компенсацию не забывайте. Если привод работает в неотапливаемом цеху, утром после запуска натяжение будет одним, а после прогрева — другим. Для длинных пролётов лучше использовать натяжные устройства с пружиной, а не фиксированные. Об этом, кстати, часто пишут в технических заметках профессиональные поставщики, для которых промышленные приводные системы — основная деятельность.
Диагностика проблем: читаем следы износа
Старый ремень — это как карта болезни. По нему можно понять, что было не так. Зубья стёрты с одной стороны? Скорее всего, несоосность шкивов. Износ по корню зуба, материал крошится? Возможно, перегруз или ударные нагрузки. А если видны продольные трещины на тыльной стороне — ремень постоянно перегибался на слишком маленьком диаметре шкива или работал на излом.
У нас был показательный пример на отрезном станке. Ремень меняли регулярно, но каждый выхаживал не больше 400 моточасов. Начали разбираться. Оказалось, конструкция предусматривала установку только ремня определённой длины, а он был чуть короче идеальной. В результате натяжной ролик работал на пределе, создавая точку постоянного изгиба. Заказали ремень на 5 мм длиннее (благо, у того же ООО Дунгуань Чжэньдэ была возможность изготовления нестандартных длин), и ресурс сразу вырос до положенных 1500 часов.
Ещё один частый признак — отслоение зубчатой части от несущего слоя. Это обычно говорит о перегреве. Причины: либо чрезмерное проскальзывание из-за слабого натяжения, либо работа вблизи источника тепла без защиты. В таких случаях мало поменять ремень — нужно менять условия работы или добавлять теплоотводящий экран.
Вместо заключения: на что смотреть при выборе сегодня
Если резюмировать мой опыт, то гоняться за какой-то одной маркой или самым дешёвым вариантом — тупик. Да, тот же ремень зубчатый l — расходник, но от него зависит работа всего узла. Сейчас я в первую очередь смотрю на три вещи: полную техническую спецификацию (а не только шаг и длину), наличие у поставщика инженерной поддержки для расчётов и возможность получить образец для тестов.
Компании, которые, как ООО Дунгуань Чжэньдэ Машиностроительное оборудование, позиционируют себя как профессиональный поставщик комплектных приводных систем, часто оказываются выгоднее в долгосрочной перспективе. Потому что они могут подобрать и ремень, и шкив, и дать рекомендации по монтажу. Их сайт zdbelt.com — это, по сути, каталог не просто товаров, а решений под разные задачи.
И последнее: никогда не игнорируйте условия конкретной эксплуатации. То, что идеально работает на конвейере в пищевом цеху, может не пережить и месяца в цеху с металлической пылью. Всегда держите в уме полную картину: профиль, материал, пара шкив, натяжение, среда. Тогда и ремень отработает свой ресурс, и оборудование не будет стоять из-за внезапной поломки. Всё остальное — уже детали.
Соответствующая продукция
Соответствующая продукция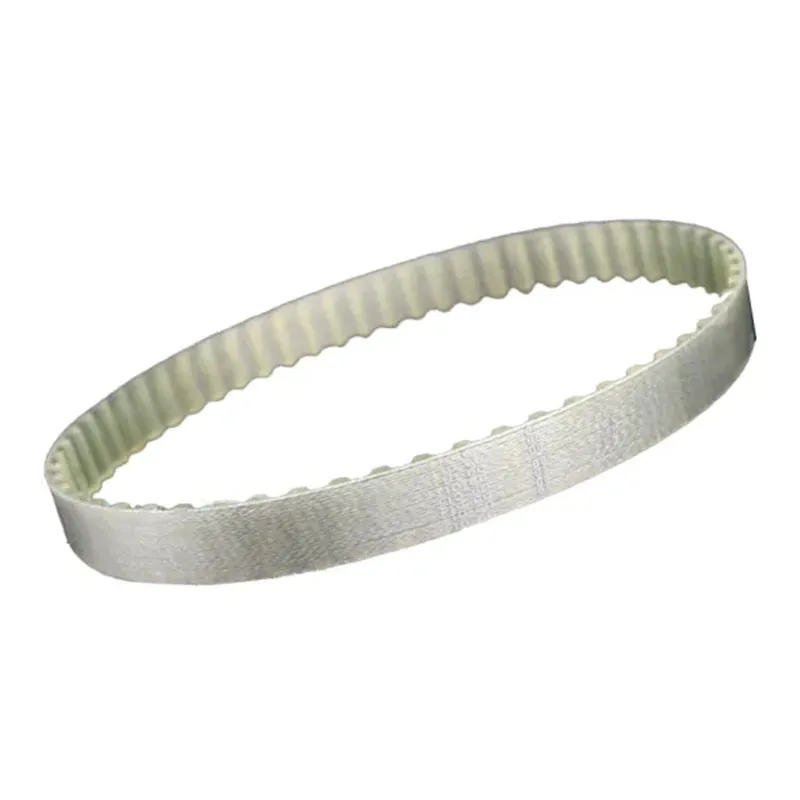


Самые продаваемые продукты
Самые продаваемые продукты-
 Синхронный ремень Mitsuboshi H | Высокопроизводительный метрический синхронный ремень
-
 Синхронный ремень Gates PowerGrip® GT3 | Высокомоментная серия синхронных ремней
-
 Синхронный ремень Gates PowerGrip® GT4 | Высокомоментный промышленный синхронный ремень
-
 Зубчатые ремни Optibelt OMEGA от Zhende | Надёжное решение для промышленной синхронной передачи
-
 Синхронный ремень Continental SilentSync Helical Offset | Тихий и высокоточный синхронный привод
-
 Синхронные шкивы Zhende | Прецизионные шкивы для зубчатых ремней
-
 Синхронный ремень Megadyne AT | Усовершенствованный ремень синхронного привода
-
 Синхронный ремень Megadyne T | Высокопроизводительный трапецеидальный синхронный ремень
-
 Синхронный ремень Gates PowerGrip® HTD | Высокомоментный приводной синхронный ремень
-
 Синхронный ремень BANDO T – Классическое метрическое синхронное приводное решение
-
 Разомкнутый синхронный ремень Zhende | Разомкнутый синхронный ремень для линейного перемещения
-
 Синхронный ремень Gates Poly Chain® | Синхронный ремень с углеродным армированием


